矿渣烘干机
产品详情
产品概述
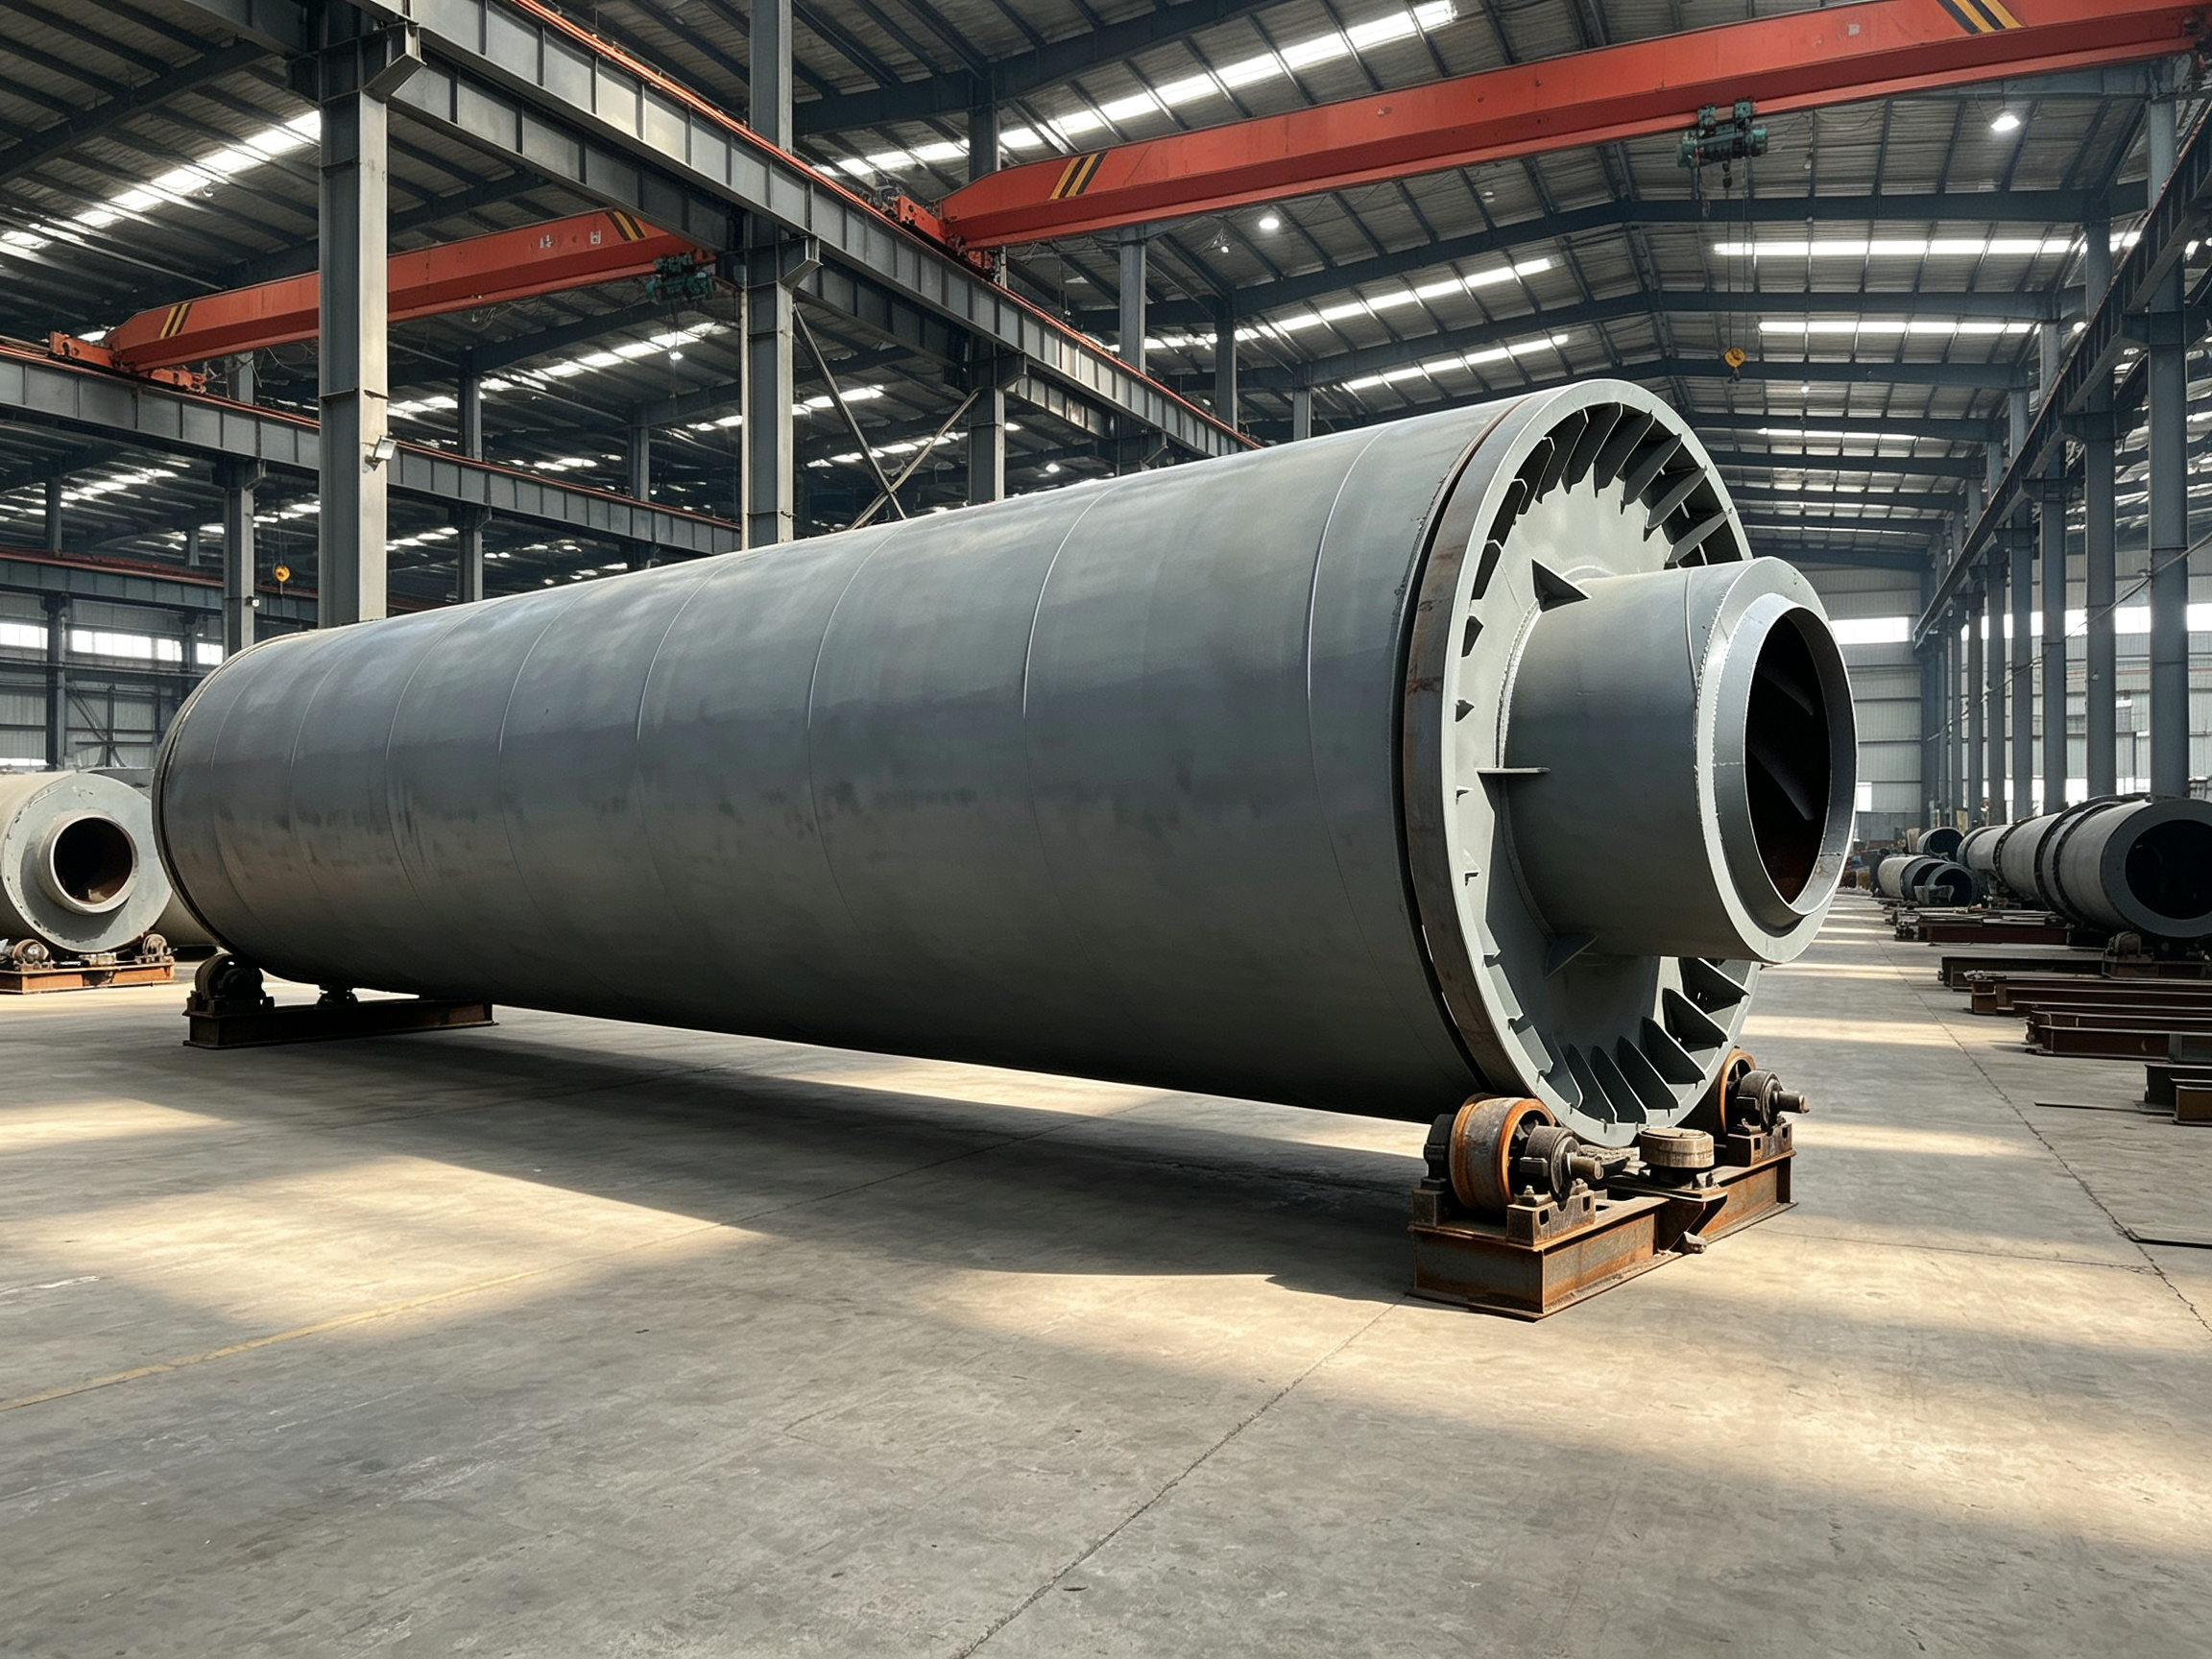
三回程矿渣烘干机是针对高炉矿渣、水渣、钢渣、粉煤灰、炉渣等工业硬质颗粒废渣专项研发的三套筒节能烘干设备,颠覆传统单筒烘干低效、占地大、脱水不均、热损耗高的短板,采用内中外三层嵌套回转式梯度烘干结构,精准解决矿渣高硬度、高比重、表面含水高、堆积脱水难、成品含水率不达标、无法直接磨粉利用等行业痛点。设备结构紧凑、耐磨抗造、换热行程长、热风利用率极高,是水泥建材、矿渣微粉、干粉砂浆、工业固废资源化生产线的核心主力设备。
设备可将初始含水率12%-18%的湿矿渣原料,稳定烘干至0.5%-1%超低标准含水率,完全满足矿渣磨粉、超细微粉加工、干粉砂浆配料、建材原料复用的严苛工艺要求。整机热效率可达80%以上,相比传统单筒烘干机节能40%以上,适配24小时连续工业化量产,是工业废渣减量化、资源化、节能降耗的优选烘干设备。
核心产品优势
1. 三层梯度换热,脱水精度高、成品均匀
采用内筒高温速干、中筒恒温透干、外筒低温定型三段专属烘干工艺,针对矿渣颗粒硬、导热慢、表面含水附着强的特性,加长有效换热行程,热风全方位穿透物料层。彻底解决单筒烘干机烘干时间短、表层干内部湿、成品含水率波动大的问题,烘干后矿渣干湿均匀、含水率稳定可控,完美适配超细矿渣粉生产的高精度原料要求。
2. 高锰耐磨 材质,抗冲击寿命超长
针对矿渣硬度高、磨损性强的工况,整机筒体采用加厚高锰钢板制作,搭配专用高强度组合扬料板,耐磨性能是普通钢板的3-4倍,可长期抵御硬质矿渣颗粒冲刷、撞击。无易损易耗薄弱结构,适配高强度、高负荷、24小时不间断工业量产工况,设备故障率极低,大幅降低后期更换配件与停机维护成本。
3. 超高热效率,工业量产极致节能
三层套筒嵌套自保温结构,利用筒体夹层余热闭环循环换热,杜绝热量外泄浪费,热效率高达80%以上,远超单筒烘干机35%左右热效率。同等产能下,能耗降低40%,煤、气、电综合消耗大幅减少,大中型生产线年节能降耗成本可达数十万元,长期工业化生产性价比优势极其突出。
4. 结构紧凑占地小,基建成本低
多层集成嵌套设计,在保留超长烘干行程的同时,大幅压缩设备占地面积,相比同产能单筒烘干机占地节省50%以上,无需超大厂房与复杂土建基础,基建投入成本更低、场地适配性更强,新旧厂区改造、新建生产线均可快速落地投产。
5. 通料顺畅不堵料,量产稳定性强
优化筒内扬料结构与物料行进轨迹,搭配分级式导料设计,针对矿渣颗粒均匀、流动性强的特性,实现连续均匀抛料、落料,无积料、无堵料、无死角。全程连续自动化作业,物料输送稳定、无滞留、无偏干偏湿问题,量产连续性强,杜绝频繁停机清理,保障生产线高效运转。
6. 多热源适配+环保无尘,工业合规生产
设备适配性极强,可兼容烟煤、白煤、煤矸石、燃气、燃油、工业余热等各类热源,适配不同厂区能源配置。整机密闭式结构搭配专业除尘系统,烘干过程无粉尘外泄、无噪音污染、无二次固废产生,完全符合工业固废处理、建材生产环保排放标准,合规量产无忧。
工作原理
三回程矿渣烘干机采用顺逆流结合三段梯度烘干工艺,匹配工业矿渣硬质颗粒脱水特性,全程自动化闭环连续烘干作业:
第一步:内筒高温快速脱水:湿矿渣经变频均匀进料系统送入内层烘干筒体,高温热风顺流快速换热,瞬间带走矿渣表面附着的大量游离水分,完成初步脱水,解决湿矿渣粘连、堆积问题。
第二步:中筒恒温渗透烘干:初步脱水的矿渣自动落入中层筒体,采用逆流恒温换热模式,延长热交换时长,热量缓慢渗透颗粒缝隙,深度析出残留水分,保证物料脱水均匀彻底。
第三步:外筒低温定型出料:物料进入外层筒体,利用设备余热低温风干、降温定型,精准稳定成品超低含水率,避免高温物料返潮,达标干矿渣自动出料,粉尘废气经除尘净化系统处理后达标排放,实现工业废渣高效资源化处理。
整机结构组成
模块化集成设计,结构稳固耐磨、换热高效、运维便捷,八大核心系统协同保障工业级稳定生产:
变频匀速进料系统:螺旋变频密闭进料,送料均匀稳定、防堵料、防扬尘,适配颗粒状矿渣连续输送
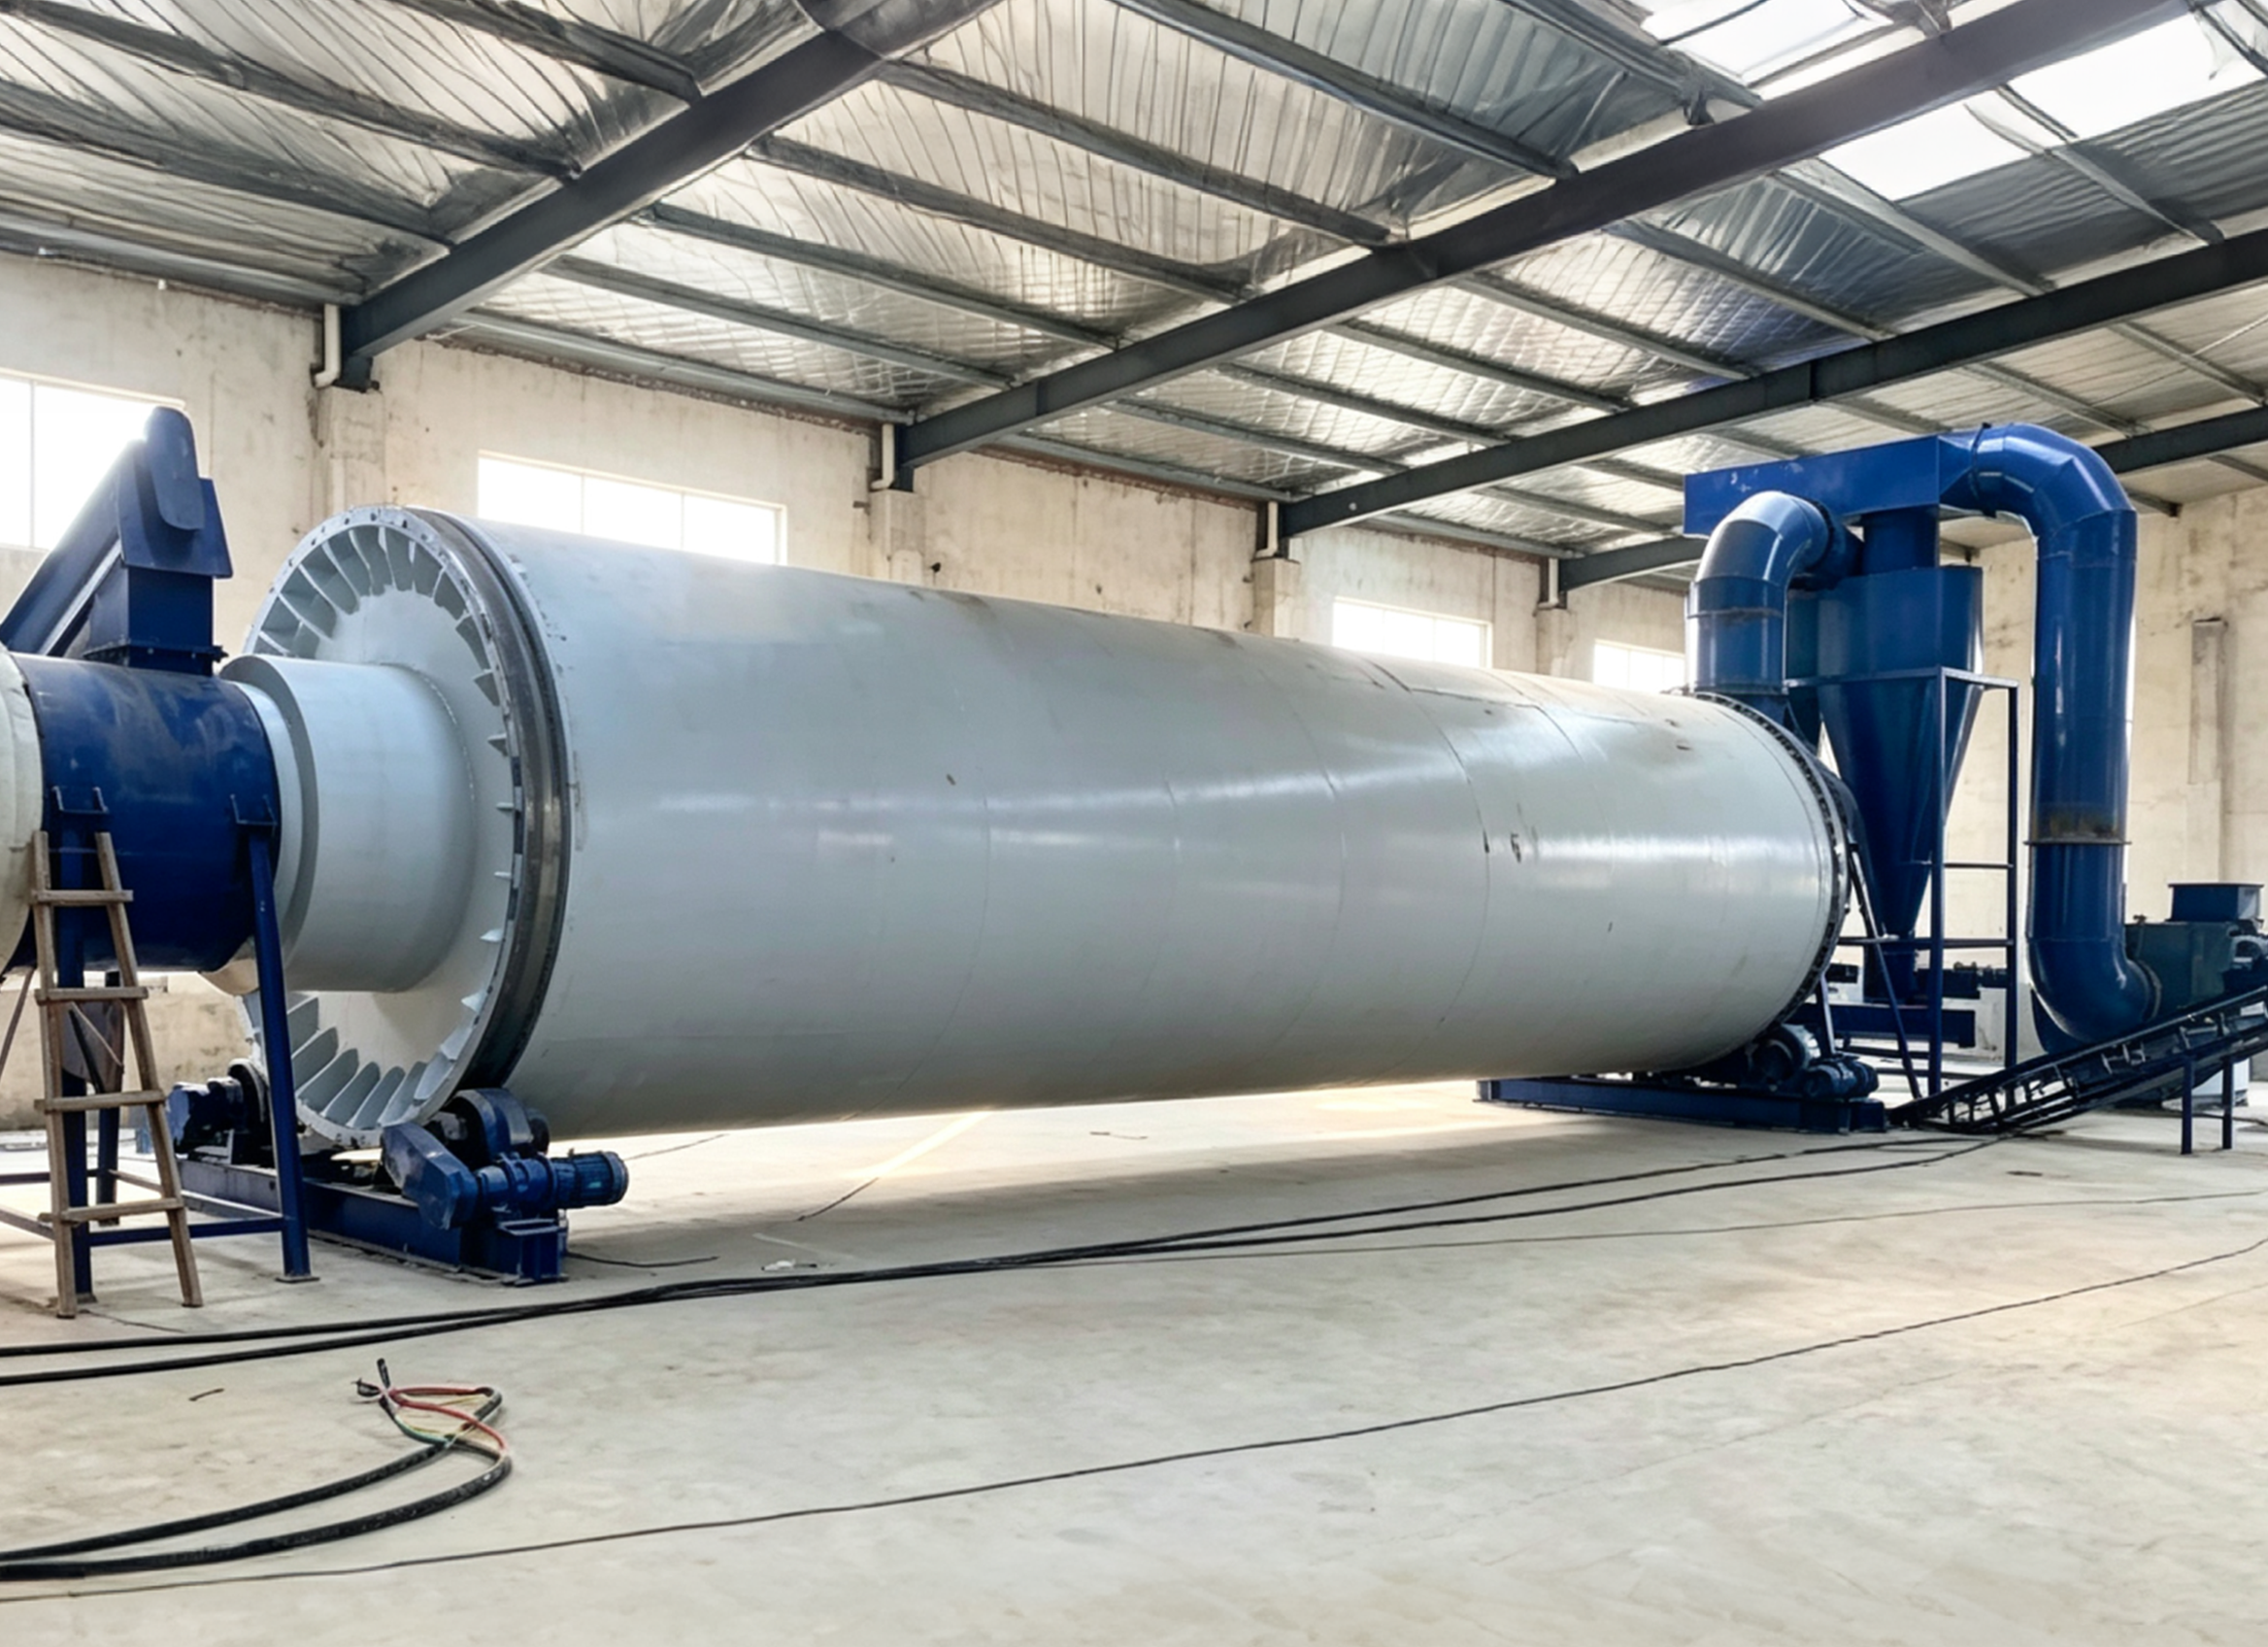
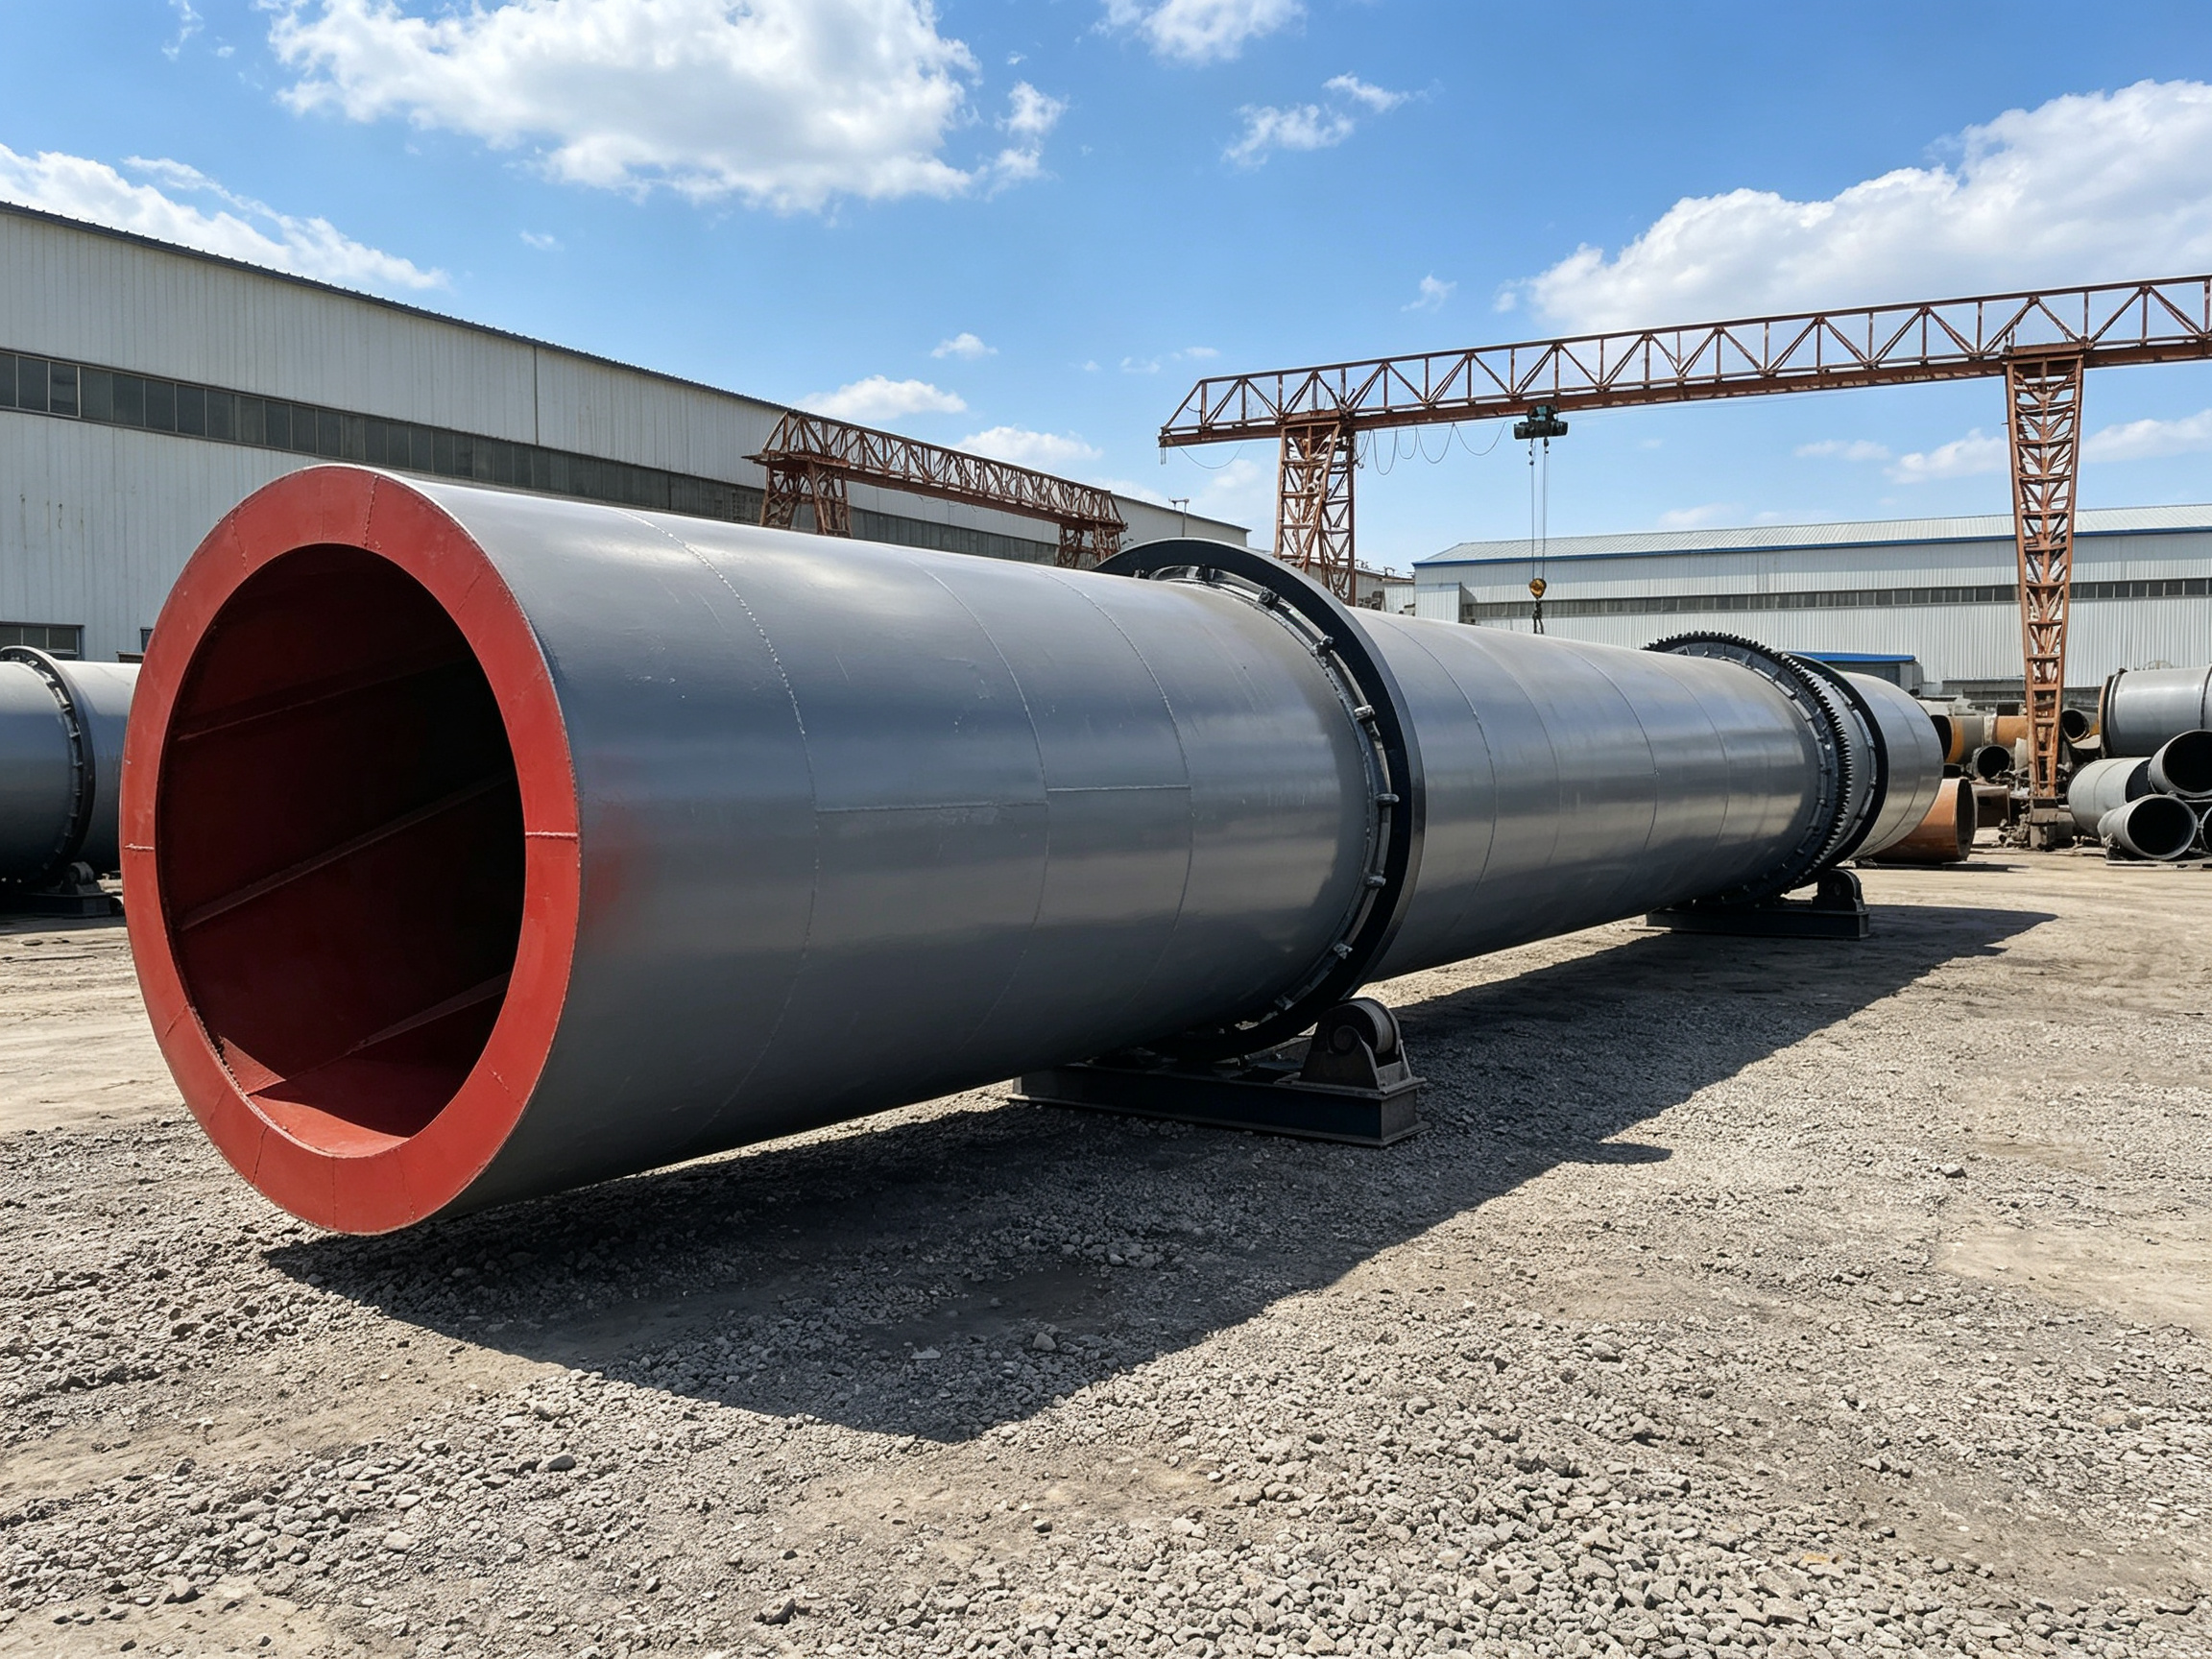
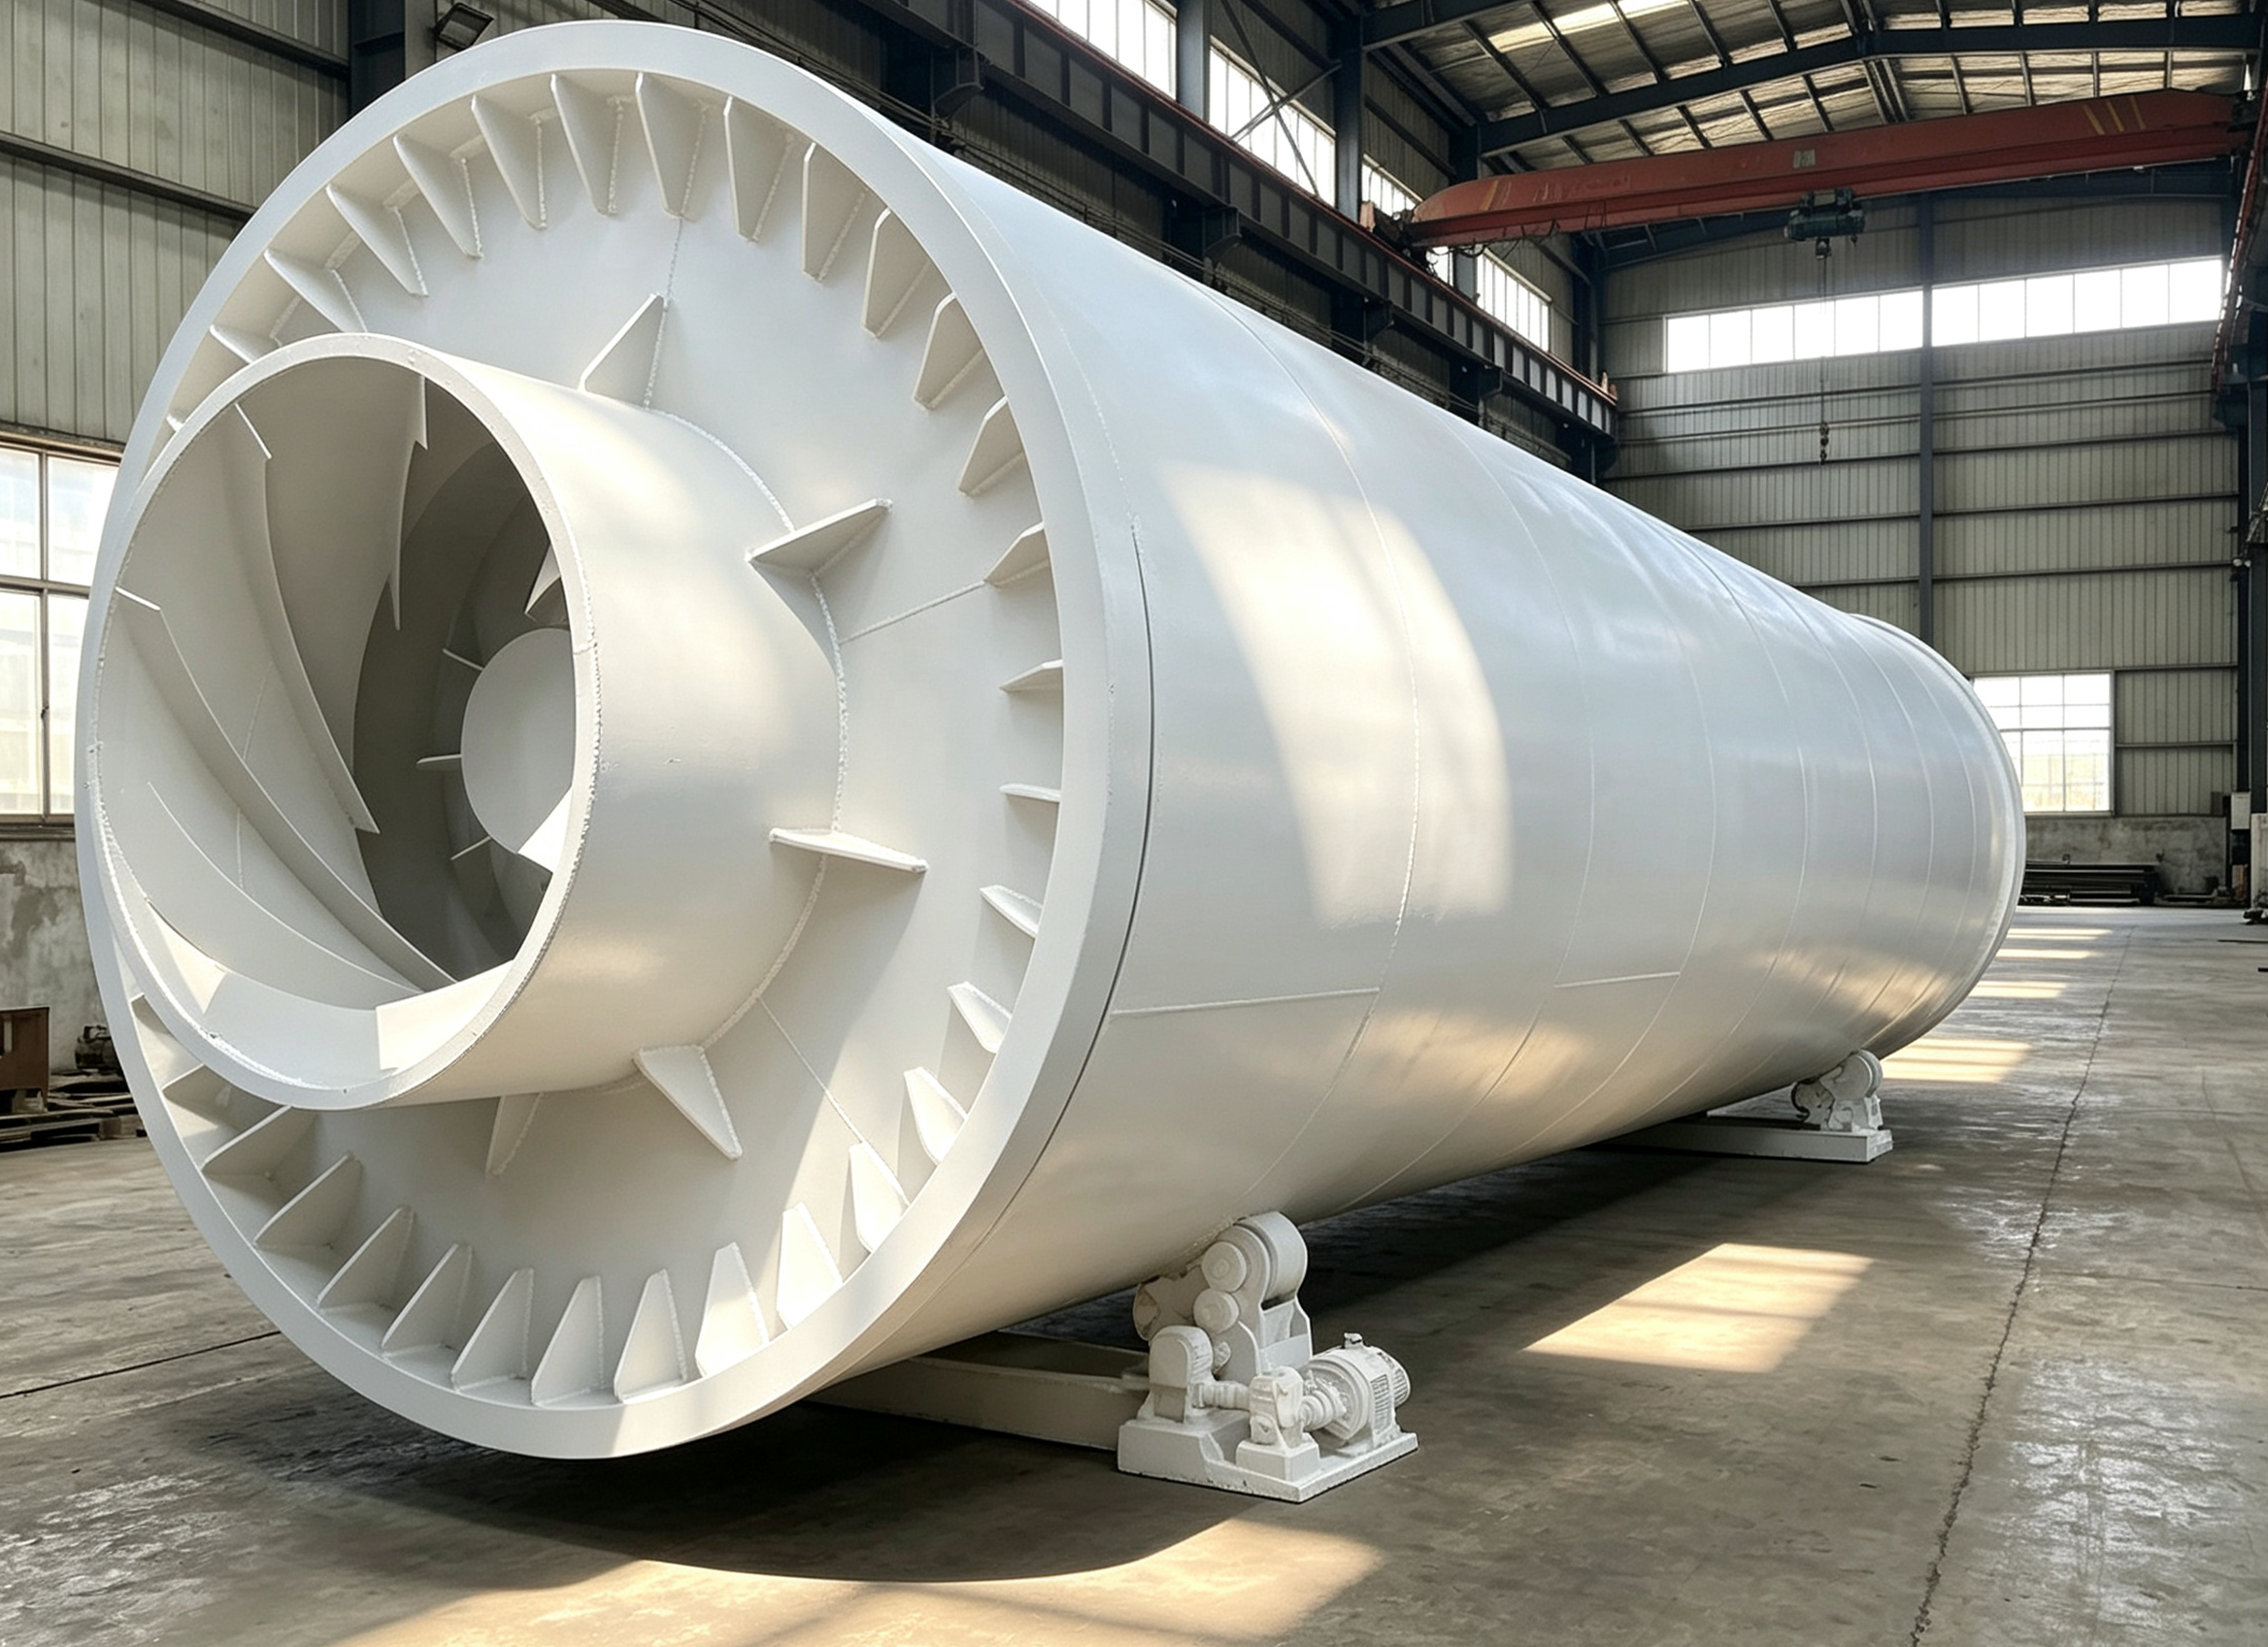
三回程烘干主机:三层嵌套耐磨筒体,矿渣专用高强度扬料装置,梯度烘干核心腔体
变频传动系统:大功率变频电机+减速机组合,无级精准调速,运行平稳、重载耐用、节能静音
承重减震系统:加粗高强度滚圈、托轮、挡轮结构,承重能力强、减震稳固、抗磨损、适配长期重载工况
恒温热风供给系统:多热源通用适配,热风均匀分布,恒温可控,最大化提升热利用率
自动出料系统:封闭式顺畅卸料,出料均匀、含水率稳定、无残留、不返潮
环保除尘系统:脉冲/布袋除尘可选,高效收集矿渣粉尘,零外泄、环保达标
智能电控系统:PLC全自动控制柜,一键启停、自动控温、变频调速、过载保护、故障报警,无人值守运行
核心技术参数
参数项目 | 技术指标 |
|---|---|
适配物料 | 矿渣、炉渣、粉煤灰、各类工业硬质颗粒废渣 |
设备产能 | 8-30t/h(支持非标定制) |
进料含水率 | 12%-18% |
出料含水率 | 0.5%-5%(微粉磨粉标准,精准可调) |
烘干工艺 | 三回程顺逆流梯度高温烘干工艺 |
热效率 | ≥80%,较单筒节能40%以上 |
调速方式 | 变频无级调速 |
适配热源 | 燃气/燃油、生物质、燃煤、工业余热等多热源 |
作业模式 | 24小时全自动连续密闭作业 |
设备材质 | 加厚高锰耐磨钢板,抗冲刷、抗磨损、耐高温 |
适用场景
全面覆盖工业矿渣固废资源化、建材深加工全产业链场景,助力企业节能降本、废料增值:
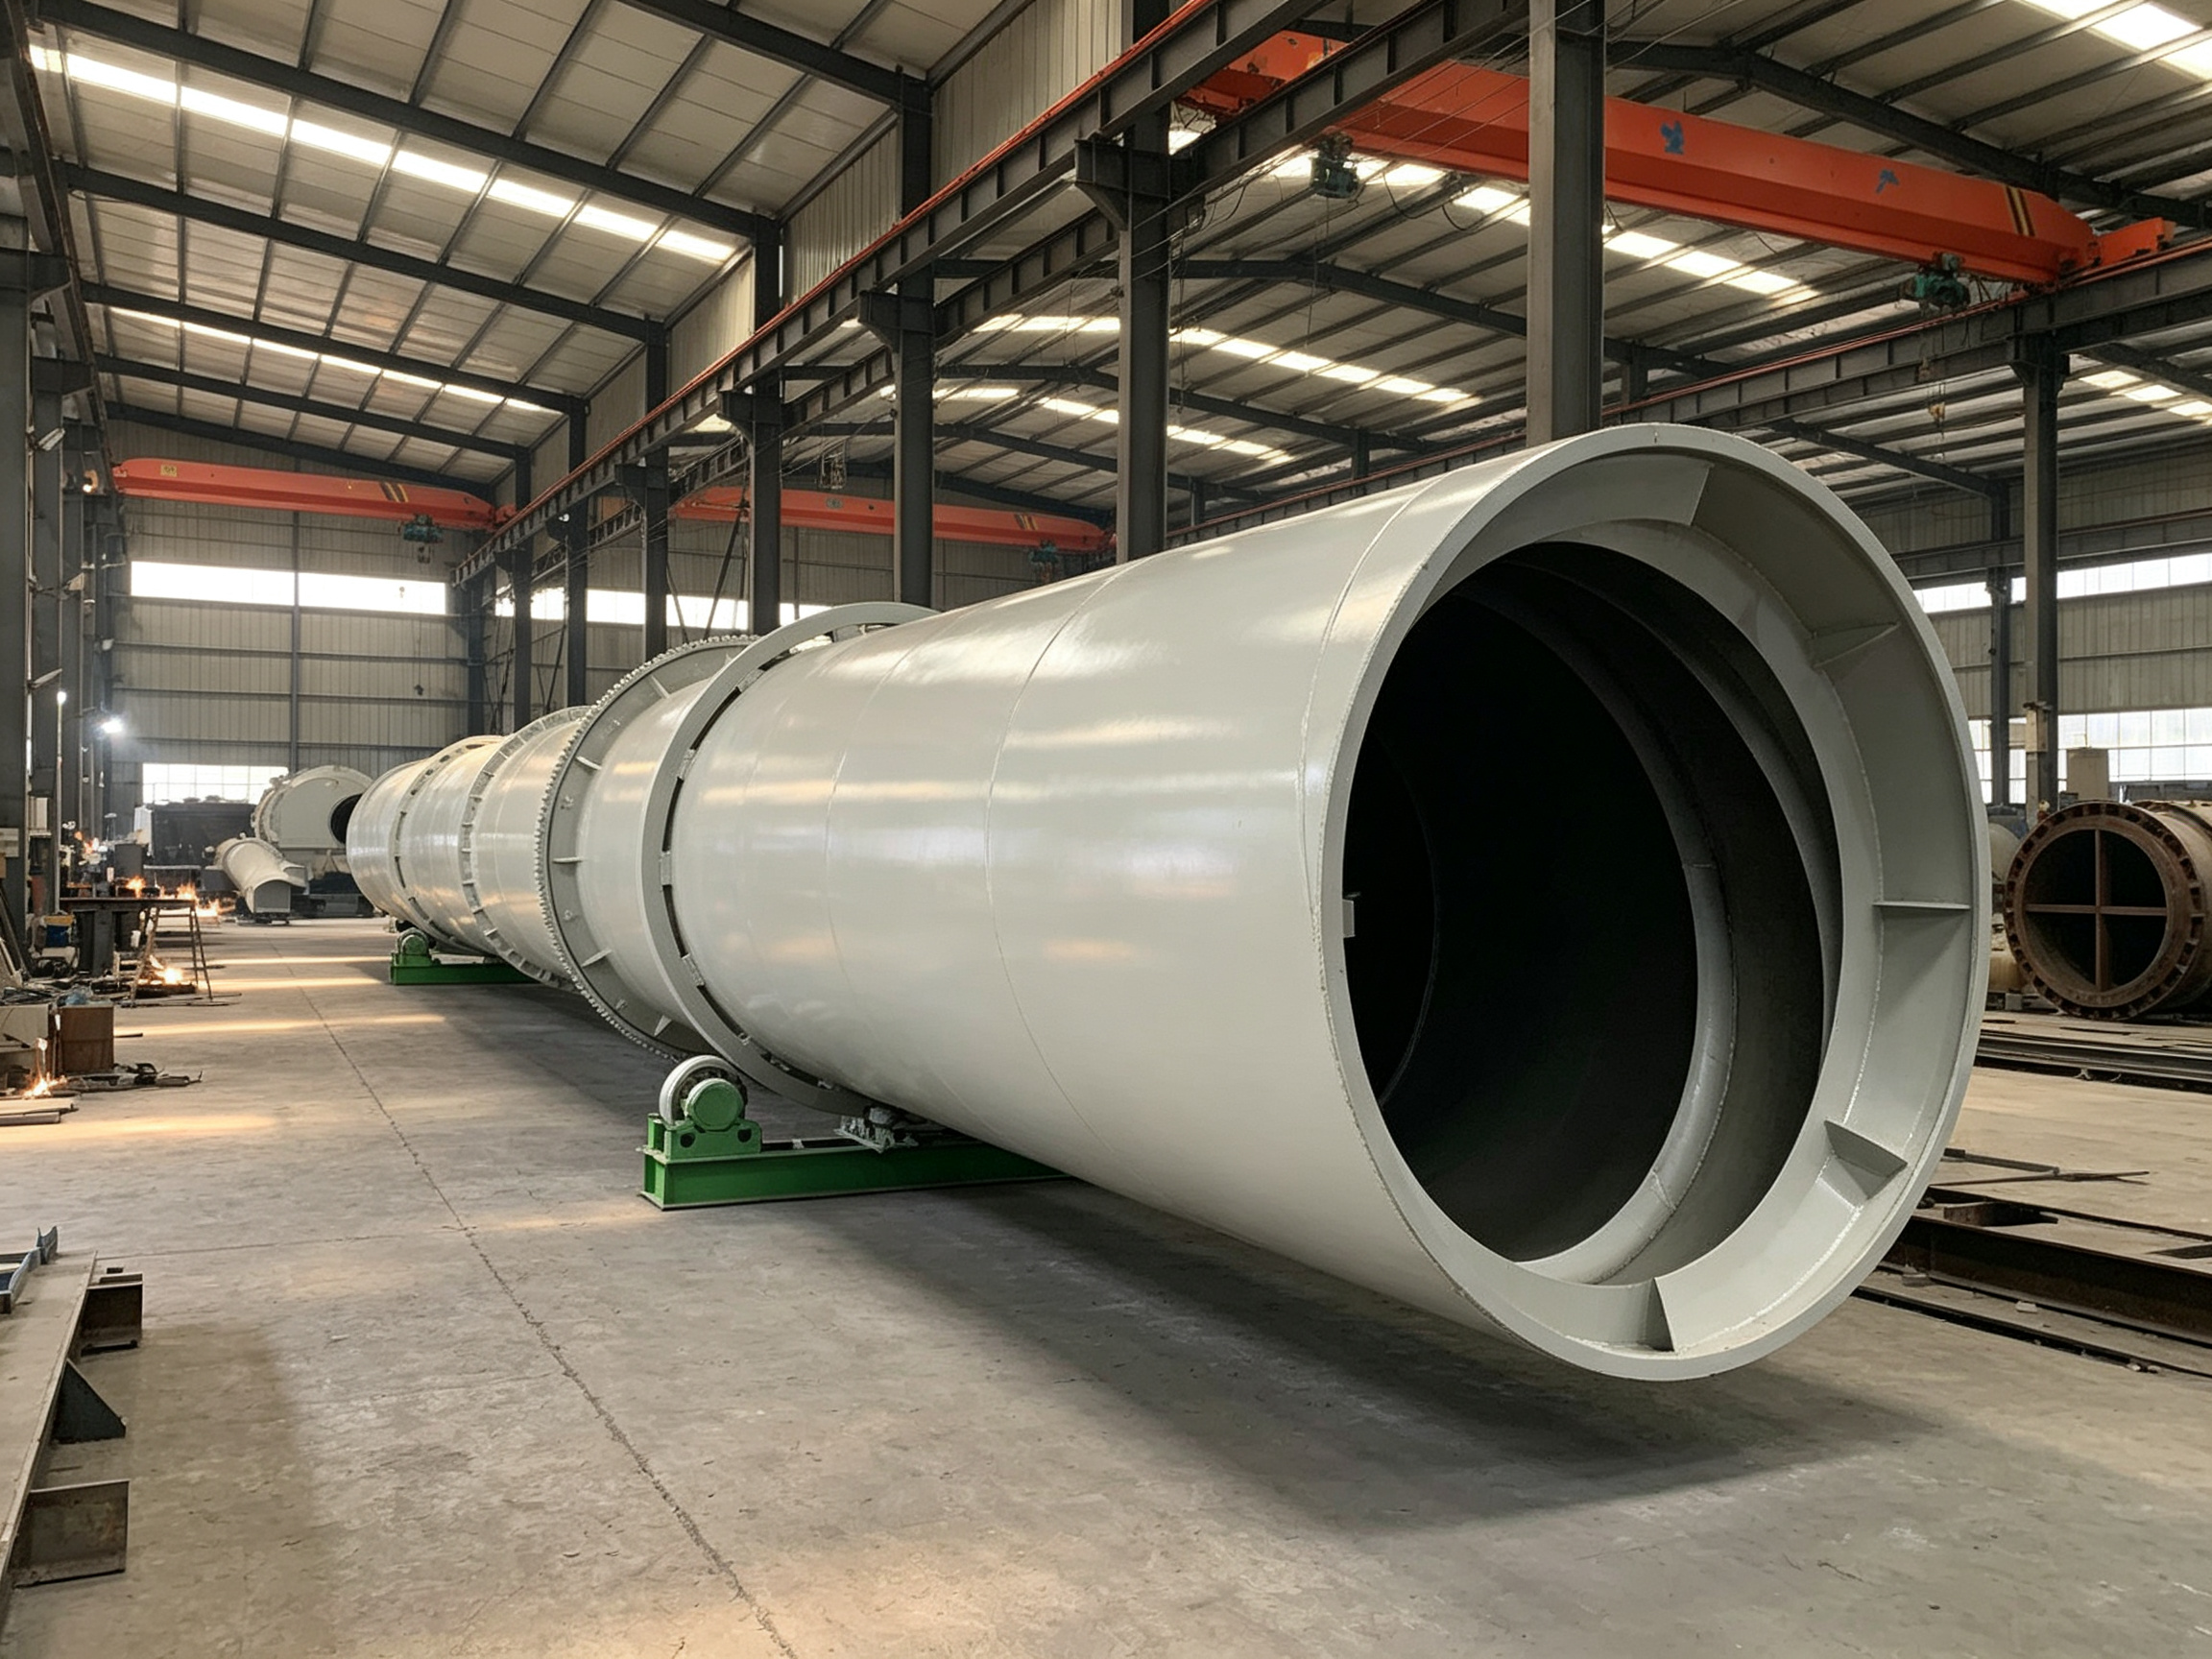
矿渣微粉生产线:为超细矿渣磨粉提供含水率≤1%的高标准干料,提升磨粉效率与微粉成品品质,适配高端建材原料生产
水泥建材生产:烘干矿渣、钢渣作为水泥掺料、骨料原料,提升资源利用率,降低水泥生产成本
干粉砂浆生产线:提供干燥均匀的矿渣颗粒原料,保障干粉砂浆配比精准、成品质量稳定
工业固废资源化处理:集中处理钢厂、电厂、冶炼厂废渣,解决固废堆积、占地污染问题,实现变废为宝
建材原料仓储加工:烘干脱水后的矿渣无水分、不结块、不返潮,可长期仓储,持续适配后续深加工生产
厂家一站式售后保障
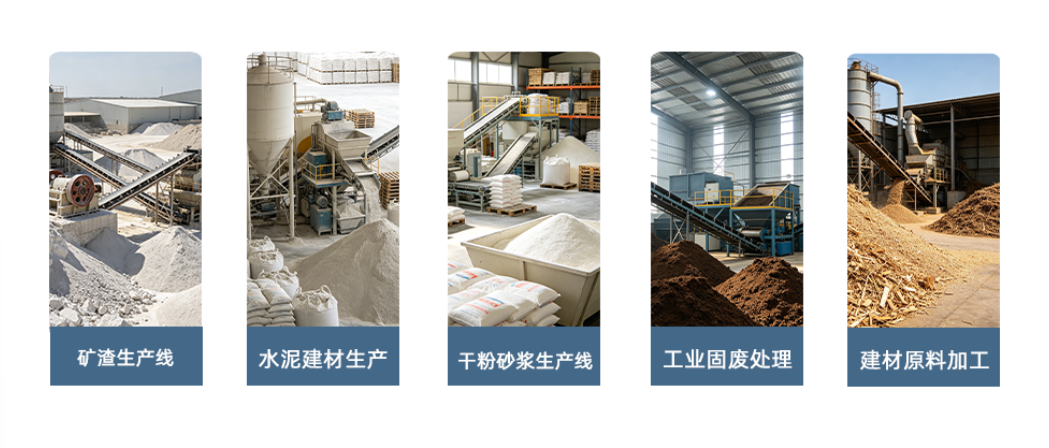
源头厂家深耕工业矿渣烘干领域,专注高耐磨、节能型烘干设备研发生产,提供整套工业烘干生产线解决方案:
专属工况定制:根据矿渣种类、进料含水率、产能需求、场地尺寸、热源条件,一对一免费规划生产线、定制设备规格
免费上门落地:专业工程师上门免费安装、调试、试机,手把手培训设备操作、日常耐磨保养、故障排查技巧
完善质保体系:整机质保1年,核心筒体、传动承重、耐磨部件终身保修,终身低成本维保服务
全天候技术支持:24小时在线技术答疑,免费提供烘干工艺优化、含水率调节、产能升级、耐磨配件维护指导
快速交付投产:常规型号现货储备,非标设备快速定制生产,缩短投产周期,助力企业快速实现固废资源化盈利、节能降本
结构特点
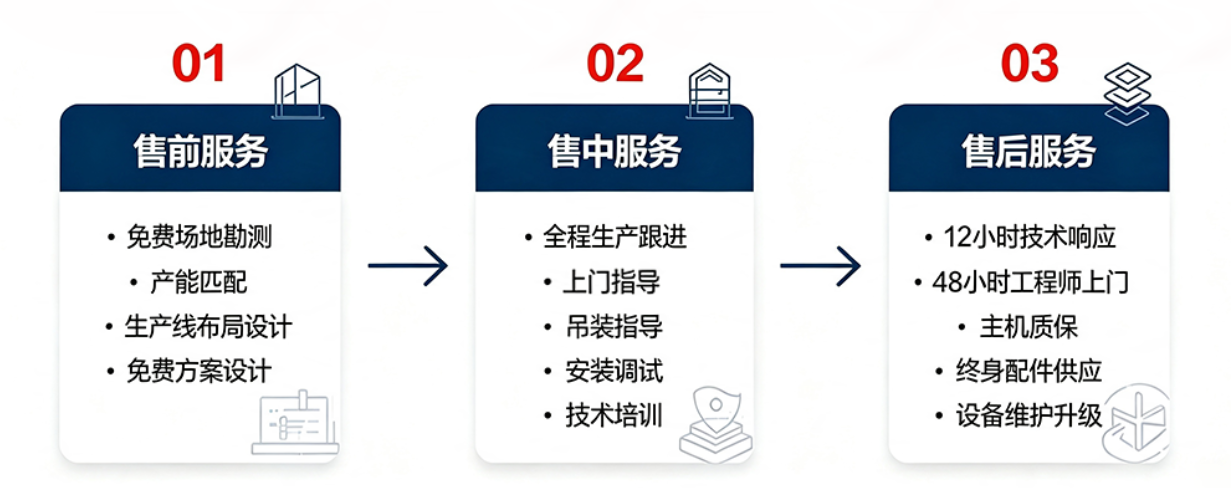
1. 三层嵌套回转筒体:内、中、外三层同心套筒,优质钢板制作,易磨损区域加装耐磨衬板;筒体倾斜布置,托轮与挡轮支撑整套滚筒,减速电机驱动筒体低速回转。 2. 分层抄板系统:三层筒体内分别配置适配矿渣物料的提升抄板,内筒高温段快速蒸发表面水;中筒进行热量交换;外筒低温段降温出料,物料在三层筒内往复折返。 3. 进料单元:料仓 + 螺旋给料机 / 皮带进料,配套锁风装置,均匀送料,防止热风泄漏。 4. 供热风道系统:热风从进料端进入内筒,依次流经中筒、外筒,最后从出料端引出,形成逆流换热。 5. 出料单元:外筒末端出料,设置集料锁风结构,防止冷空气倒灌,干料集中排出。 6. 除尘引风系统:引风机、旋风除尘器 + 布袋除尘器,收集矿渣粉尘,达标排放。 7. 电控系统:PLC 控制柜,实现温度、进料、风机连锁控制,具备过载、超温保护功能。
应用场景
1. 矿渣微粉加工厂:矿粉生产线原料烘干工序,烘干后的矿渣送入立磨粉磨,作为混凝土掺合料。 2. 钢铁厂固废处理车间:钢渣、水淬矿渣就地烘干资源化,实现钢厂固废减量化。 3. 建材加工厂:烘干石灰石、石英砂等骨料,用于干粉砂浆、透水砖、水泥辅料生产。 4. 尾矿资源化项目:尾矿砂烘干,用于制砖、回填、砂石骨料再生。 5. 砂石生产线:水洗砂石脱水烘干,提升砂石品质,满足高端建材用料标准。
产品优势
专业制造
20 年行业经验,精工品质
定制设计
按需配置,一对一方案
高效节能
热效率高,运行成本低
环保达标
多级除尘,排放达标
获取定制方案
留下您的需求,技术顾问将在 24 小时内与您联系
需要工业烘干机定制方案?
立即留言,可获取一份详细设备报价单、产品资料、方案设计等